Fabbricazione additiva di pezzi metallici
La fabbricazione additiva è comparsa negli anni ’80; ma è negli anni ’90 che sono state sviluppate diverse tecniche e materiali, rendendola più accessibile e pratica per un uso industriale.
Scoprite l'incredibile versatilità della fabbricazione additiva
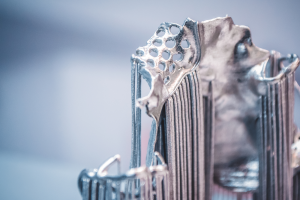
La fabbricazione additiva (FA), detta anche stampa 3D, consente di realizzare pezzi tridimensionali a partire da un file digitale. La prima fase della fabbricazione additiva consiste nel creare un modello 3D dell’oggetto mediante un software che lo suddivide poi in sottili strati orizzontali. In un secondo momento, la stampante 3D costruisce l’oggetto sovrapponendo strati successivi. I diversi strati di materiale possono essere depositati per fusione, sinterizzazione o anche per polimerizzazione.
I principali materiali utilizzati dagli industriali nella fabbricazione additiva sono i metalli, ma si trovano anche ceramiche e polimeri sotto forma di polveri, nastri o fili.
I vantaggi dell'utilizzo della fabbricazione additiva per la produzione di pezzi metallici
Beneficiando oggi di un buon livello di maturità, questa tecnologia offre una libertà di progettazione senza pari e ha trovato numerose applicazioni in mercati esigenti come l’aeronautica, lo spazio, il medicale, l’automotive, …
Il controllo delle polveri metalliche e dei prodotti finiti derivati dalla fabbricazione additiva.
L'importanza del controllo della qualità delle polveri metalliche nella fabbricazione additiva
La qualità delle polveri metalliche è un punto cruciale nella produzione additiva. Al centro dell’interazione materia-laser, le polveri devono in particolare rispettare una composizione chimica, una morfologia, una granulometria e una porosità intraparticellare minima.
Per garantire la qualità dei pezzi realizzati, il controllo delle polveri metalliche rappresenta una sfida fondamentale per raggiungere le prestazioni attese. I parametri regolarmente analizzati sono:
- la composizione chimica determinata mediante ICP-AES, ICP-MS e analizzatori elementari (C/S, N/O e H).
- la granulometria realizzata generalmente tramite granulometria laser secondo la norma ISO 13320,
- la scorrevolezza caratterizzata da un tempo di scorrimento, può essere misurata mediante un imbuto calibrato di tipo cono:
- di Hall secondo la norma ISO 4490 e ASTM B 213
- di Carney secondo la norma ASTM B 964 (quest’ultimo cono è di interesse, ad esempio, per le polveri di alluminio)
- la densità apparente e la densità battuta che consentono di caratterizzare, tramite effetto meccanico, l’attitudine di una polvere a organizzarsi espellendo l’aria tra i granuli.
- la densità vera determinata per picnometria secondo la norma ISO 12154 o ASTM B 923.
- la morfologia valutata mediante Microscopia Elettronica a Scansione (MEB-FEG) e Microscopia Ottica.
- la microstruttura caratterizzata da un esame metallografico.
- la valutazione dell’eliminazione dei residui di produzione additiva nei DM secondo la norma ASTM F3335-20
La tomografia X: tecnica di analisi di riferimento per il controllo dei pezzi metallici additivi
La tomografia X è una tecnica di analisi utilizzata dal laboratorio FILAB che consente di localizzare con grande precisione qualsiasi eterogeneità, singolarità o inclusione presenti in un materiale o in un prodotto finito. Permette inoltre di verificare l’assemblaggio e il posizionamento di complessi insiemi meccanici.
Non distruttiva, questa tecnica fornisce una diagnosi che consente di visualizzare i difetti nelle 3 dimensioni di un componente e di controllare pezzi ad alto valore aggiunto.
Il controllo dei pezzi ottenuti tramite fabbricazione additiva può essere effettuato anche con strumenti all’avanguardia come il MEB FEG-EDX, la DRX o ancora le misure tramite BET.
Per concludere
Il laboratorio FILAB propone ai propri clienti servizi di caratterizzazione delle polveri metalliche per la fabbricazione additiva e dei pezzi metallici ottenuti tramite fabbricazione additiva
Domande frequenti
Perché controllare le polveri metalliche prima della produzione additiva?
Le caratteristiche della polvere influenzano il suo comportamento durante la produzione e le proprietà del pezzo ottenuto. Il controllo riguarda in particolare la composizione, la granulometria, la morfologia e alcune proprietà di scorrimento. Consente di confrontare i lotti con le specifiche e di esaminare eventuali scostamenti che potrebbero influire sulla regolarità del processo.
Quali elementi chimici ricercare in una polvere metallica destinata alla stampa 3D?
La selezione dipende dalla lega e dalle relative specifiche. Le analisi possono riguardare gli elementi costitutivi e i tenori di carbonio, zolfo, ossigeno, azoto o idrogeno di interesse per il materiale. Le tecniche ICP e gli analizzatori elementari forniscono informazioni complementari, con una preparazione e prestazioni adeguate a ciascun elemento.
Perché completare l’analisi granulometrica con un’osservazione della morfologia delle polveri?
La distribuzione dimensionale, da sola, non descrive la forma delle particelle, le particelle satellite o gli agglomerati. L’osservazione al microscopio completa queste informazioni e può fornire indicazioni sulle proprietà di scorrimento o sull’organizzazione della polvere. Il confronto deve utilizzare condizioni rappresentative dei lotti e rimanere collegato al processo di fabbricazione interessato.
Cosa apportano le misure di scorrevolezza e densità di una polvere metallica?
La scorrevolezza fornisce informazioni sul comportamento di flusso nelle condizioni del test. Le densità apparente, battuta e reale descrivono proprietà distinte della polvere e del suo impilamento. Questi risultati non sono intercambiabili; la loro complementarità aiuta a confrontare i lotti e a comprendere alcune differenze nella lavorazione.
In che modo la tomografia a raggi X contribuisce al controllo dei pezzi fabbricati mediante produzione additiva?
La tomografia a raggi X consente di esaminare in tre dimensioni le eterogeneità interne rilevabili con la sua risoluzione, senza sezionare il pezzo. Può aiutare a localizzare porosità, inclusioni o difetti di assemblaggio. La sua capacità di rilevazione dipende dalla geometria, dal materiale e dalle impostazioni; completa le altre caratterizzazioni necessarie per la qualificazione del pezzo.