Fabricación aditiva de piezas metálicas
La fabricación aditiva hizo su aparición en los años 80; pero fue en los años 90 cuando se desarrollaron diversas técnicas y materiales, haciéndola más accesible y práctica para un uso industrial.
Descubra la increíble versatilidad de la fabricación aditiva
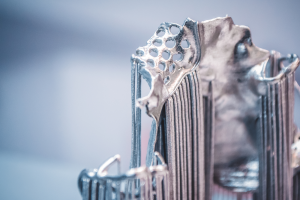
La fabricación aditiva (FA), también llamada impresión 3D, permite fabricar piezas tridimensionales a partir de un archivo digital. La primera etapa de la fabricación aditiva consiste en crear un modelo 3D del objeto mediante un software que luego lo divide en finas capas horizontales. En una segunda fase, la impresora 3D construye el objeto apilando capas sucesivas. Las diferentes capas de materiales pueden depositarse por fusión, sinterización o incluso por polimerización.
Los principales materiales utilizados por la industria en la fabricación aditiva son los metales, pero también se encuentran cerámicas y polímeros en forma de polvos, cintas o filamentos.
Las ventajas del uso de la fabricación aditiva para la producción de piezas metálicas
Con un buen nivel de madurez en la actualidad, esta tecnología ofrece una libertad de diseño inigualable y ha encontrado numerosas aplicaciones en mercados exigentes como la aeronáutica, el sector espacial, el médico, la automoción, …
El control de polvos metálicos y productos acabados procedentes de la fabricación aditiva.
La importancia del control de calidad de los polvos metálicos en la fabricación aditiva
La calidad de los polvos metálicos es un punto crucial en la fabricación aditiva. En el corazón de la interacción materia-láser, los polvos deben respetar en particular una composición química, una morfología, una granulometría y una porosidad intraparticular mínima.
Para garantizar la calidad de las piezas elaboradas, el control de los polvos metálicos constituye un reto importante para alcanzar las prestaciones esperadas. Los parámetros que se analizan con regularidad son:
- la composición química determinada por ICP-AES, ICP-MS y analizadores elementales (C/S, N/O y H).
- la granulometría realizada generalmente por granulometría láser según la norma ISO 13320,
- la fluidez caracterizada por un tiempo de flujo, puede medirse mediante un embudo calibrado de tipo cono:
- de Hall según la norma ISO 4490 y ASTM B 213
- de Carney según la norma ASTM B 964 (este último cono es de interés, por ejemplo, para los polvos de aluminio)
- la densidad aparente y la densidad compactada permiten caracterizar, por efecto mecánico, la aptitud de un polvo para organizarse expulsando el aire entre los granos.
- la densidad real determinada por picnometría según la norma ISO 12154 o ASTM B 923.
- la morfología caracterizada por Microscopía Electrónica de Barrido (MEB-FEG) y Microscopía Óptica.
- la microestructura caracterizada por un examen metalográfico.
- la evaluación de la eliminación de los residuos de fabricación aditiva en los DM según la ASTM F3335-20
La tomografía X: técnica de análisis clave para el control de piezas metálicas aditivas
La tomografía X es una técnica de análisis utilizada por el laboratorio FILAB que permite localizar con gran precisión cualquier heterogeneidad, singularidad o inclusión presentes en un material o producto acabado. También permite verificar el ensamblaje y el posicionamiento de conjuntos mecánicos complejos.
Al ser no destructiva, esta técnica proporciona un diagnóstico que permite visualizar los defectos en las 3 dimensiones de un componente y controlar piezas de alto valor añadido.
El control de piezas procedentes de la fabricación aditiva también puede realizarse mediante herramientas de vanguardia como el MEB FEG-EDX, la DRX o incluso las mediciones por BET.
Para concluir
El laboratorio FILAB ofrece a sus clientes servicios de caracterización de polvos metálicos para fabricación aditiva y de piezas metálicas procedentes de la fabricación aditiva
Preguntas frecuentes
¿Por qué controlar los polvos metálicos antes de la fabricación aditiva?
Las características del polvo influyen en su comportamiento durante la fabricación y en las propiedades de la pieza obtenida. El control se centra, en particular, en la composición, la distribución granulométrica, la morfología y determinadas propiedades de fluidez. Permite comparar los lotes con las especificaciones y examinar desviaciones que podrían afectar a la regularidad del proceso.
¿Qué elementos químicos deben analizarse en un polvo metálico destinado a la impresión 3D?
La selección depende de la aleación y de sus especificaciones. Los análisis pueden centrarse en los elementos constituyentes y en los contenidos de carbono, azufre, oxígeno, nitrógeno o hidrógeno que sean relevantes para el material. Las técnicas ICP y los analizadores elementales aportan información complementaria, con una preparación y unas prestaciones adaptadas a cada elemento.
¿Por qué complementar el análisis granulométrico con una observación de la morfología de los polvos?
La distribución de tamaños no describe por sí sola la forma de las partículas, sus satélites o sus aglomeraciones. La observación microscópica completa esta información y puede aportar datos sobre las propiedades de flujo o la organización del polvo. La comparación debe realizarse en condiciones representativas de los lotes y mantenerse vinculada al proceso de fabricación correspondiente.
¿Qué aportan las mediciones de fluidez y densidad de un polvo metálico?
La fluidez informa sobre el comportamiento de flujo en las condiciones del ensayo. Las densidades aparente, compactada y real describen propiedades distintas del polvo y de su apilamiento. Estos resultados no son intercambiables; su complementariedad ayuda a comparar lotes y a comprender ciertas variaciones durante la transformación.
¿Cómo contribuye la tomografía de rayos X al control de las piezas fabricadas mediante adición de material?
La tomografía de rayos X permite examinar en tres dimensiones las heterogeneidades internas que se encuentran dentro de su resolución, sin cortar la pieza. Puede ayudar a localizar porosidades, inclusiones o defectos de ensamblaje. Su capacidad de detección depende de la geometría, el material y la configuración; complementa las demás caracterizaciones necesarias para la cualificación de la pieza.